

Które etapy produkcji okularów na zamówienie decydują o jakości oprawek?
Oto coś, czego większość właścicieli marek uczy się na własnej skórze: zanim inspektor kontroli jakości odbierze gotową ramę, jest już za późno, aby naprawić wszystko, co naprawdę ma znaczenie. Materiał, cięcie, zagięcie, moment obrotowy zawiasu, powierzchnia - – o tym wszystkim decydowano trzydzieści, sześćdziesiąt, a czasem dziewięćdziesiąt dni wcześniej.
I oto część, o której ludzie często zapominają: nie ma jednego podręcznika dotyczącego „produkcji okularów”. Octan zaczyna się od wycinanego-roślinnego arkusza. TR zaczyna się od stopionych granulek, które wstrzeliwujesz do stalowej formy. Metal zaczyna się od paska stopu, który stemplujesz, zginasz i spawasz. Ten sam produkt końcowy, trzy zupełnie różne drogi. Oceniaj je za pomocą jednej listy kontrolnej, a pominiesz połowę problemów.
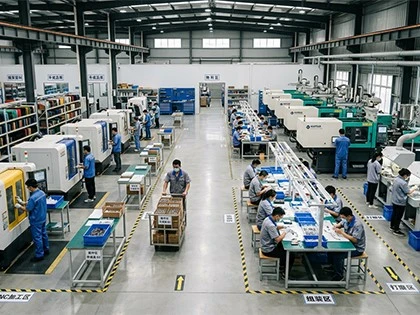
O czym właściwie decyduje każdy etap produkcji
| Krok | Co decyduje | Używany głównie |
|---|---|---|
| Przygotowanie materiału | Wytrzymałość, stabilność partii, stabilność koloru | Octan, TR, metal |
| Obróbka CNC | Rozmiar, symetria ramy, dokładność szczegółów | Octan i metal |
| Formowanie wtryskowe | Kształtuj za jednym razem, stabilność partii-do-partii | TR i inne wtryskiwane tworzywa sztuczne |
| Formowanie na gorąco | Zakrzywienie z przodu, dopasowanie do użytkownika | Octan |
| Montaż zawiasów | Odczucie otwarcia, żywotność świątyni | Prawie każdy kadr |
| Polerowanie i wykończenie powierzchni | Jakość wizualna, przyczepność powłoki | Wszystkie materiały |
| Montaż i ustawienie ramy | Dopasowanie, wygoda, ta sama-spójność SKU | Wszystkie materiały |
| Ostateczna kontrola jakości | Łapie defekty. Nie zastępuje kontroli procesu | Wszystkie materiały |
Materiał jest na pierwszym miejscu, pomiń go, a wszystko inne będzie zmarnowanym wysiłkiem
Większość linii marek opiera się na trzech rodzinach: metalu, plastiku i naturalnych substancjach organicznych. W przypadku plastiku dwa, które będziesz spotykać, to arkusz octanu celulozy i TR.
Jak faktycznie powstaje arkusz octanu
Octan nie jest tworzywem sztucznym, za jakie uważa większość ludzi. Zaczyna się od celulozy, -głównie włókna bawełnianego lub miazgi drzewnej -, a kończy na gęstych,-kolorowych arkuszach, które można zobaczyć w-ramach z najwyższej półki. Najbardziej-znanym źródłem jest Mazzucchelli 1849 w północnych Włoszech. Robią to od, cóż, 1849 roku.
Interesujące jest to, jak kolor przenika do środka. Nie jest on natryskiwany na wierzch jak tanie meble. Mieszanki o różnych kolorach są zwijane, prasowane, składane i ponownie prasowane - prawie tak, jak przy robieniu ciasta francuskiego, jeśli ciasto francuskie jest dostarczane w skorupie szylkretu. Wzór biegnie przez całą długość. Dlatego dobryoprawka z acetatupo pięciu latach codziennego noszenia nadal wygląda bogato; zły wygląda kredowo po jednym letnim pocie.
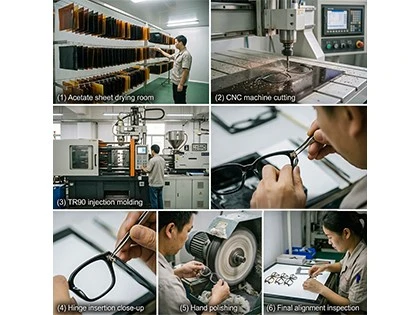
Jest jednak pewien haczyk, o którym nikt nie mówi na targach: peklowanie. Arkusz wychodzi z prasy mokry. Nie kapie, ale utrzymuje resztki rozpuszczalników i napięcie wewnętrzne. Przytnij zbyt wcześnie, a rama zrobi rzeczy, których nie możesz przewidzieć - mostek się skręci, zauszniki się rozszerzą, cały przód stanie się lekko owalny. Widziałem próbki, które miały fabrycznie-martwe wymiary i trzy tygodnie później nie spełniały wymagań technicznych, ponieważ arkusz wciąż „oddychał”. Wprodukcja okularów na zamówienie, przyzwoite młyny odpoczywają przez tygodnie, a czasem miesiące. Tanie tego nie mają. Możesz zgadnąć, która partia trafi na Twój stos zwrotów.

TR i Metal: różne punkty wyjścia
TR to zupełnie inny materiał. Jest to lekki, elastyczny termoplast-na bazie poliamidu. Większość frontów i zauszników TR jest formowana wtryskowo. Dużo koloru na starszych liniach TR jest natryskiwanych po formowaniu. Jeśli powłoka zostanie źle nałożona, złuszcza się w ciągu kilku miesięcy. Metal zależy od stopu i tego, co na niego nałożysz. Słabe podłoże będzie pękało pod poszyciem. Na słabym polerowaniu widoczne będą wszystkie ślady narzędzia.
Jeśli przychodzący materiał jest nieprawidłowy lub nie jest odpowiednio wypoczęty, żadna obróbka wykończeniowa nie uratuje zamówienia.
Więcej informacji na temat materiałoznawstwa można znaleźć w naszym artykuleWiedzasekcja.
Obróbka CNC: gdzie octan i metal uzyskują swoją geometrię
CNC nie jest bohaterem każdej ramy. Ma to znaczenie na trasach, gdzie zaczyna się od kawałka materiału i wycina z niego kształt.
- Octan:prześcieradło jest płaskie. Z tego arkusza wyfrezowano obwódkę oka, mostek i pozycję zauszników. CNC wykonuje tutaj ciężkie prace.
- Metal:tytanu i stali nierdzewnejczęsto wymagają CNC do obróbki profili i detali, chociaż powszechne jest również tłoczenie i cięcie laserowe. Po cięciu następuje gięcie i spawanie.
- TR / wtrysk:forma już nadała ci kształt. CNC, jeśli się pojawi, służy zwykle do przycinania, szczelin, logo lub małych części.
Octan potrzebuje CNC, ponieważ nic nie jest wlewane do wnęki, aby stać się frontem. Usuwasz to, czego nie chcesz. Tutaj ustawia się rozmiar i gdziesymetria ramyzostaje wygrana lub przegrana.
Kiedy cięcie zostanie przerwane, natychmiast zobaczysz konsekwencje:
- soczewki nie osadzają się lub osadzają się, a obie strony wyglądają asymetrycznie
- ten sam SKU jest ściśle dopasowany po jednej stronie i luźny po drugiej
- Wymiary dryfują w miarę kontynuacji produkcji
Zmierzyć próbkę suwmiarką. Nie pozwól, aby błyszczący lakier odciągnął Cię od geometrii.

Formowanie wtryskowe: TR uzyskuje swój kształt od narzędzia
W przypadku TR proces produkcji okularów obejmuje podgrzewanie, wtryskiwanie, schładzanie i wyjmowanie z formy. Konstrukcja narzędzia, temperatura cylindra i szybkość chłodzenia decydują o grubości ścianki, krzywiźnie i tym, czy pięć{1}}części nadal pasuje do pierwszego.
Zastrzyk jest szybki. O to właśnie chodzi. Jest to również bezlitosne. Zużyta wnęka wytwarza złą partię. Niestabilne parametry powodują krótki strzał, zapadnięcia, wypaczenia lub słabe wykończenie powierzchni. Patrzenie na jedną próbkę TR nie wystarczy. Zapytaj, w jaki sposób konserwowana jest forma i w jaki sposób parametry wtrysku są utrzymywane na stałym poziomie przez cały cykl produkcyjny.
Formowanie na gorąco: octan musi być zgięty, aby dopasować go do powierzchni
Formowanie na gorąco jest większym wyzwaniem dla octanu niż TR. Po CNC nadal masz stosunkowo płaski półwyrób. Należy go ogrzać i wcisnąć w krzywiznę przednią oraz zagięcie zausznika.
Kilka stopni niżej, zużyty przyrząd, krótki cykl cieplny - rama wygląda dobrze pierwszego dnia, a później zaczyna się psuć. To szczypie. To się ślizga. Ludzie obwiniają noszącego. Często formowanie nigdy nie było zamknięte.
TR jest już uformowany w formie. Nie da się skorygować frontu TR za pomocą ciepła w taki sam sposób, w jaki nadal można regulować acet. Dla TR forma jest wszystkim.
Zawias jest mały. Zwroty po-sprzedaży nie są uwzględniane
Każdy materiał spotyka się na zawiasie. Uczucie otwierania, opadanie skroni, śruba cofająca się w szóstym tygodniu -, czyli praca zawiasów.
Testy zmęczeniowe wielokrotnie otwierają i zamykają świątynię. Przyzwoity zawias nie powinien pękać, ciągnąć się na stałe ani zmieniać stanu ze sztywnego na niechlujny. To, co właściciele marek faktycznie słyszą z rynku, jest prostsze:
- jedna strona ciasna, druga luźna
- śruby, które nie pozostaną na swoim miejscu
- świątynie, które opadają po miesiącu
Wiele fabryk nadal preferuje zawiasy z mosiądzu lub niklowo-srebrnego ze względu na wygodę i trwałość. NA Okulary OEM Iokulary własnej markiprogramów problemy z zawiasami zamieniają się w powroty. Podczas oceny umieść dodatkowe cykle na przykładowym zawiasie. Jest to tańsze niż późniejsze rozpatrywanie reklamacji.
Polerowanie i wykończenie powierzchni: w tym miejscu rama zaczyna wyglądać premium
Ten sam arkusz. Różne ręce. Jedna ramka sprawia wrażenie głębokiej i lśniącej. Następny wydaje się kredowy. Różnica ta sprowadza się do polerowania i wykończenia powierzchni.
Octan wymaga czasu obracania beczki i pracy ręcznej, aby wyeliminować ślady cięcia. TR potrzebuje czystych bramek, czystej wypływki i farby lub powłoki, która faktycznie wiąże. Metal wymaga polerowania i platerowania lub PVD, które przetrwają pot i codzienne zużycie.
Czysta rama powinna być gładka, bez wyraźnych zadrapań, wyprysków i nierównych krawędzi. Jeśli powierzchnia jest cienka, po wysłaniu towaru powstają pęcherze, łuszczenie się i matowienie. Lakier nie kryje złego cięcia. Ujawnia to.

Montaż: Części stają się parą
Montaż obejmuje noski, napięcie zawiasów, ustawienie przodu-w-zausznikach oraz rowek, w którym będzie osadzona soczewka. W praktyce jest to ustawienie oprawki.
Masowo właściciele marek nie kupują jednego ładnego egzemplarza. Kupują ten sam SKU za każdym razem. Dzieje się tak tylko wtedy, gdy spójność produkcji i kontrola jakości ram znajdują się na linii, a nie przy ostatnim stole.
Czy ostateczna kontrola jakości może naprawić złą ramę?
Nie. Nie samodzielnie.
Końcowa kontrola jakości to zabezpieczenie. Wyciąga to, co już jest złe. Nie naprawia zbyt wcześnie przyciętej blachy ani formy, która zużyła się ponad tolerancję. Okulary przeciwsłoneczne mają również wymagania optyczne i udarowe w stosunku do oprawek. To, o co tak naprawdę powinieneś zapytać, to nie „Czy masz kontrolę jakości?” Zamiast tego zapytaj:
Jak kontrolujecie jakość podczas produkcji?
W ten sposób oceniasz usługę produkcji okularów, a nie broszurę.
Spójrz na co najmniej te punkty:
- dopasowanie lewego i prawego
- rozmiar felgi zgodnie ze specyfikacją
- mostek umieszczony na środku
- kąt otwarcia zauszników i opór
- napięcie zawiasów, po obu stronach
- wykończenie powierzchni
- jakość krawędzi
- pozycja logo
- kolor względem zatwierdzonego chipa lub arkusza
- na-dopasowaniu do twarzy, bez ucisku
Zatwierdzona próbka jest wzorcem zbiorczym. To nie jest rekwizyt do zdjęć.

Jak ocenić producenta okularów bez rozpraszania się
Wystarczy pięć pytań:
- Czy zarządzają materiałami partiami? W przypadku octanu zapytaj o sezonowanie i przychodzącą dokumentację arkuszową.
- Czy obróbka CNC jest dokładna w przypadku octanu i metalu -, czy też narzędzie TR i śrut są stabilne?
- Czy formowanie i korektę można powtarzać, a nie jednorazowo przez osobę starszą?
- Czy powierzchnia wytrzyma bliższą kontrolę?
- Czy masa nadal wygląda jak próbka?
Przydatnym partnerem w produkcji okularów nie jest fabryka, która może-ręcznie wyprodukować jedną idealną próbkę. To fabryka jest w stanie zapewnić tę samą jakość w całym zamówieniu. To jest sedno produkcji okularów na zamówienie. Jeśli chcesz, nazwij to spójnością produkcji. Prostsze słowo jest takie: mogą to powtórzyć.
Wersja krótka
Więc co jest tak naprawdę na wynos? Jakość ramy nie jest jedną wielką rzeczą. To sto małych rzeczy, a te istotne zależą wyłącznie od tego, z czego wykonana jest rama.
W przypadku octanu ryzyko prawie zawsze dotyczy arkusza, - czy był utwardzany wystarczająco długo, czy blok koloru był prawidłowo stopiony, czy cięcie CNC odbyło się zgodnie z tolerancją. Dzięki TR zapomnij o samym materiale; pleśń to cała historia. Jedno zużyte wgłębienie i setny element w niczym nie przypomina pierwszego. W przypadku metalu obserwuj powierzchnię. Piękny stop ze złym poszyciem będzie bulgotał za sześć miesięcy i po fakcie nic nie da się z tym zrobić.
Jeśli prowadzisz programy dotyczące okularów OEM lub marek własnych, moja rada jest prosta: nie pozwól, aby fabryka sprzedała Ci jedną idealną próbkę. Zapytaj ich, jak wygląda pięćdziesiąty kawałek. Zapytaj ich, jak wygląda pięć-setna. To tam żyje prawda.
Często zadawane pytania - to pytania, które kupujący faktycznie zadają po przeczytaniu powyższego
Octan czy TR90 - co jest lepsze?
Żaden. Są to różne narzędzia do różnych zadań. Acetat zapewnia głębię, różnorodność kolorów i możliwość-dopasowania pod wpływem ciepła. TR90 zapewnia lekkość i odporność na uderzenia. Jeśli Twoja marka stawia na ręcznie wykonane detale, wybierz acet. Jeśli sprzedajesz ramki sportowe nastolatkom, które upuszczają rzeczy, wybierz TR90.
Jak długo octan powinien naprawdę utwardzać?
To zależy od tego, kogo zapytasz. Mazzucchelli twierdzi, że minimum kilka tygodni. Niektóre fabryki wydłużają ten czas do trzech miesięcy w przypadku-najwyższej klasy linii. Inne, - te, których chcesz uniknąć, - zostaną odcięte po kilku dniach, ponieważ potrzebują przepływu środków pieniężnych. Szczera odpowiedź brzmi: dłużej znaczy bezpieczniej. Nie ma nagrody za najszybsze dotarcie do stołu CNC.
Dlaczego ramki z tego samego SKU pasują inaczej?
Bo gdzieś pomiędzy CNC, wymiennikiem ciepła i stołem montażowym ktoś przestał mierzyć. Może przyrząd się zużył. Być może operator zmienił ustawienie ogrzewania bez logowania tego. Być może w drugiej partii arkusz miał nieco więcej wilgoci. Mały dryft, pomnożony przez sto klatek, staje się dużym problemem.
Czy dobra końcowa kontrola jakości może uratować złą partię?
Nie. Final QC to sieć, a nie warsztat. Łapie to, co już jest zepsute. Nie odcina zielonego arkusza ani nie odwija złego cyklu grzewczego. Jeśli polegasz na ostatecznej kontroli jakości, aby poprawić swoją jakość, już przegrałeś.
Chcesz zobaczyć, jak te kroki działają w praktyce?
aby poprosić o wycenę próbki.